


Fabricant de matrices de frappe à froid— Inserts de matrice en carbure, poinçons et assemblages rétractables-
Inserts de matrices en carbure de tungstène personnalisés, poinçons, boîtiers en acier et ensembles complets d'ajustement rétractable-conçus pour les têtes froides multi-stations, les formeurs d'écrous et les formeurs de pièces. Outils de précision fabriqués selon étirage pour le traitement de l'acier au carbone, de l'acier allié, de l'acier inoxydable, du cuivre et de l'aluminium (diamètre brut de 0,5 mm à 40 mm).
-
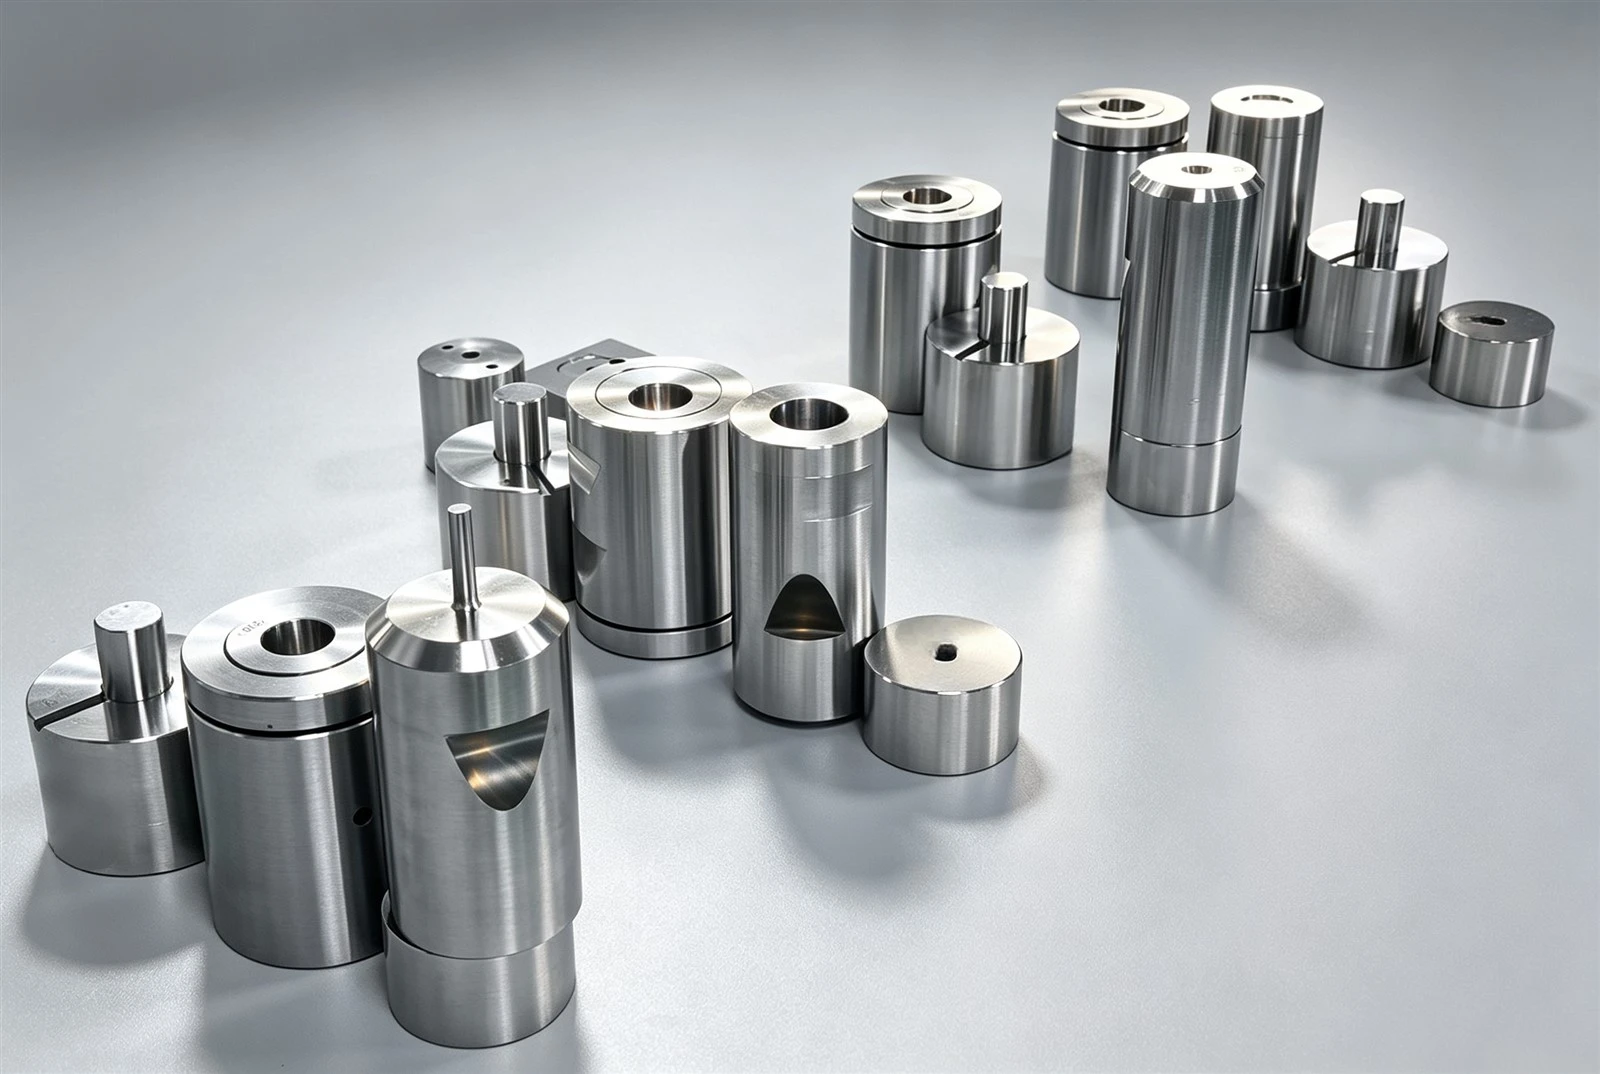
![Matrices de frappe à froid en carbure]() Matrices de frappe à froid en carbureIl s'agit d'un assemblage complet de matrices de frappe à froid en carbure de tungstène, comprenant un boîtier extérieur en acier, une pointe intérieure en carbure, un mécanisme d'éjection et des...Plus
-
![Matrices de frappe à froid en carbure de tungstène]() Matrices de frappe à froid en carbure de tungstèneLes matrices de frappe à froid en carbure de tungstène sont des outils de formage de précision utilisés dans les machines de frappe à froid pour façonner des fils métalliques ou des billettes en...Plus
-
![Matrices de tête en carbure]() Matrices de tête en carbureUtilisé pour la frappe à froid à grande-vitesse de fixations (boulons, vis, rivets, etc. à haute résistance{{1}), capable de résister à des impacts à haute-fréquence et à des contraintes...Plus


Pourquoi un insert en carbure doit être pressé dans un boîtier en acier
Le carbure est exceptionnellement résistant en compression mais relativement faible en traction. Lors d'un coup de tête, le métal en cours de formation exerce une pression radiale extrême contre la paroi de la cavité. Laissé sans support, un insert se divisera sous la contrainte du cerceau. Un boîtier en acier avec interférence calculée met la plaquette en compression permanente avant la première course, permettant ainsi des millions de cycles de production stables.
| Structure de construction d'outils | Principes mécaniques | Application et devoir |
|---|---|---|
| Insert en carbure dans un boîtier en acier | Le carbure s'use au niveau de la face de formation ; le boîtier supporte une contrainte radiale. | Standard pour les titres-à volume élevé. Le boîtier est réutilisé lors des changements d’insert. |
| Insert en carbure segmenté | Insérer divisé en 3 à 4 segments de précision enfoncés dans le boîtier. | Cavités complexes non-circulaires ; permet un remplacement facile des sections à forte-usure. |
| Matrice en carbure monobloc | Carbure monobloc-sans boîtier externe. | Géométries petites et simples où les chemins de charge internes maintiennent la compression. |
| Tout-Matrice en acier/HSS | Structure monolithique en acier sans insert en carbure. | Prototypes en faible volume-ou grandes pièces pour lesquelles les coûts du carbure sont prohibitifs. |
Capacités techniques et spécifications
Catégories d'outillage
Inserts de matrice en carbure (pointes/pastilles), ensembles de boîtiers de matrice, poinçons de tête, poinçons d'extrusion, -couteaux à tronçonner et-ébauches semi-finies.
Matériaux et qualités
Carbure de tungstène cémenté (YG15, YG20, YG20C, YG25 et équivalents), série ISO K-. Sélectionné spécifiquement en fonction du taux de dérangement de la station.
Tolérances et finition
Tolérance dimensionnelle : ±0,01 mm standard (précision ±0,005 mm). Finition cavité : Ra Inférieur ou égal à 0,2 µm standard (poli à Ra 0,05 µm).
Répartition de l'ensemble d'outils multi-stations
Les en-têtes froids fonctionnent sur des ensembles correspondants. Chaque composant remplit une fonction distincte et un cycle de remplacement :
| Composant | Fonction principale | Position de la machine | Matériau typique |
|---|---|---|---|
| Couteau à découper / Matrice de couteau | Cisaille le fil machine entrant à la longueur exacte du flan | Mécanisme d'alimentation | Acier à outils / HSS / Carbure |
| Insert de matrice (plume/granulé) | Cavité de travail qui forme la tête et la tige | Bloc de matrice stationnaire | Carbure de tungstène |
| Boîtier de matrice | Supporte une charge radiale pour empêcher la fissuration de l'insert | Autour de l'insertion de matrice | Acier à outils allié (H13 / SKD61) |
| Coup de poing de cap (1er/2ème) | Commence à être bouleversé et complète la forme de la tête/évidement | Déplacement du côté du bélier | Carbure/PM-HSS |
| Broches défonçantes-/éjecteurs | Maintient la pièce pendant le formage, puis éjecte la pièce terminée | Arrière du bloc de matrice | Acier à outils à haute-ténacité |
Matrice de sélection des nuances de carbure par fonction et impact
| Teneur en cobalt | Dureté et résistance à l'usure | Résistance aux chocs | Service recommandé |
|---|---|---|---|
| Faible (≈6–8 % Co, grain fin) | Résistance à l'usure la plus élevée | Résistance inférieure | Stations de formage, d'extrusion, de dimensionnement légères-, longues séries sur fil souple. |
| Moyen (≈10–15 % Co) | Solde élevé | Résistance moyenne | Stations de cap général — classe de qualité la plus largement spécifiée. |
| Élevé (≈20–25 % Co, gros grains) | Résistance à l'usure moyenne | Résistance aux chocs la plus élevée | Refoulement important, stations de 1er soufflage, taux de refoulement élevés, alliage et acier inoxydable. |
Guide de dépannage des outils de frappe à froid
Diagnostics sur le terrain basés sur l'analyse de l'outillage et les inspections de plaquettes défaillantes renvoyées :
| Symptôme | Cause probable | Action Corrective |
|---|---|---|
| Insérer des divisions ou des rafales soudainement | Précontrainte du caisson-insuffisante ; ajustement serré trop faible ; boîtier usé. | Vérifier l'alésage du boîtier et les interférences ; remplacez le boîtier usé avant de changer de qualité. |
| Fissure du mur le long de la longueur de l'insert | Ajustement serré trop haut ou paroi du boîtier trop fine. | Recalculez l'ajustement serré par rapport à la limite d'élasticité du matériau du boîtier. |
| Usure rapide des cavités | Qualité trop molle ; dureté du fil modifiée ; lubrification dégradée. | Vérifiez le code de qualité laser ; vérifier la dureté du fil entrant et la qualité du liquide de refroidissement. |
| Grippage partiel / ramassage de fil | Finition de la cavité dégradée ; qualité inappropriée pour le fil inoxydable. | Re-polir la cavité à Ra 0,05 µm ; évaluer le revêtement PVD TiN / TiCN. |
Foire aux questions
Pourquoi une plaquette en carbure est-elle pressée dans un boîtier en acier au lieu d'être utilisée seule ?
Le carbure de tungstène présente une résistance à la compression exceptionnelle mais une résistance à la traction limitée. La pression de formage interne pendant le positionnement force l'insert vers l'extérieur. Le pressage de la plaquette dans un boîtier en acier avec un ajustement par retrait calculé-précontraint le carbure en compression, empêchant ainsi la fissuration par fatigue sous un impact élevé.
Pouvez-vous fabriquer des outils à partir d’un échantillon ou d’un numéro de pièce usé ?
Oui. Vous pouvez nous envoyer un insert usé, un plan de montage, ou simplement le numéro de pièce gravé sur votre carter. Notre équipe d'ingénierie technique effectuera une rétro-ingénierie-de la géométrie, vérifiera les nuances de carbure optimales et reproduira des outils de remplacement identiques.
Un insert usé ou fissuré peut-il être retravaillé en toute sécurité ?
Les cavités usées dans les limites de tolérance peuvent être-rerodées et re-polies pour retrouver la finition de surface Ra d'origine. Cependant, un insert fissuré ne peut pas être réparé en toute sécurité : sous une tension de retrait- élevée, un insert fissuré présente de graves risques opérationnels et doit être remplacé.
Demander des spécifications techniques et un devis d'usine
Envoyez-nous votre dessin de pièce, votre dessin d'assemblage d'outillage ou vos spécifications de plaquettes usées. Nos ingénieurs d'application calculeront les ajustements serrés et spécifieront les nuances de carbure pour vos têtes froides.
Obtenez un devis direct du fabricant
En tant que l’un des fabricants et fournisseurs de matrices de frappe à froid les plus professionnels en Chine, nous nous distinguons par des produits de qualité et un bon service. Soyez assuré de vendre en gros des matrices de frappe à froid durables fabriquées en Chine ici à partir de notre usine. Un service personnalisé est également disponible.
Matrices de frappe en carbure, mort de frappe à froid, Matrices de frappe à froid en carbure de tungstène-
![Matrices d'extrusion de fils et câbles]() Matrices d'extrusion de fils et câblesLes matrices d'extrusion de fils et de câbles sont utilisées dans les lignes de fabrication de câbles pour guider le...Plus
-
![Dessin MCD]() Dessin MCDLes matrices de tréfilage MCD utilisent du diamant monocristallin comme matériau de travail pour les applications de...Plus
-
![Matrices de fil PCD]() Matrices de fil PCDLes filières PCD sont utilisées dans les opérations de tréfilage métallique pour réduire le diamètre du fil grâce à...Plus
-
![Outils d'extrusion]() Outils d'extrusionTrois petites pièces se trouvent entre le conducteur et le câble fini : une pointe, une matrice et les guides qui...Plus


